渦流探傷と磁粉探傷の違いとは?
非破壊検査の中でも、表面きずの検出に用いられる代表的な手法が渦流探傷(ET)と磁粉探傷(MT)です。本記事では、両手法の検査原理や適用対象となる素材、検出性能、運用面の違いと使い分けのポイントを整理して解説します。
検査原理と対象素材の違い
磁粉探傷は、交流電磁石を用いた極間法(ヨーク法)などで強磁性体を磁化し、漏洩した磁束に磁粉を吸着させることで表面の割れを視覚化する原理です。そのため検査対象は磁石に吸着する素材に限られます。一方、渦流探傷は電磁誘導を利用し、導電性金属の表層に流れる渦電流の乱れから欠陥を検知します。強磁性体だけでなく、熱交換器の伝熱管といった非磁性体チューブなど、電気を通す金属であれば幅広く適用可能です。
検出性能と対応可能な検査項目の違い
両手法では、きずの検出感度や検出可能な深さ、きず以外の異常に対する判定能力が異なります。それぞれの特徴を見ていきましょう。
表面きずの検出感度と検出深さの違い
強磁性体の浅く開口幅の狭い微細クラック単体に対する純粋な検出限界感度においては、磁粉探傷が優位に立つケースがあります。しかし、渦流探傷も極めて高い感度を持っています。なお、内部や深部の欠陥検出については、渦流探傷は表層数ミリメートルまで、磁粉探傷は表面直下数ミリメートルまでに限定されます。
材質変化や熱処理異常の判定能力の違い
磁粉探傷では、割れを伴わない材質変化や熱処理異常の判定はできません。対して渦流探傷は、加工熱などによる金属組織の変質を電磁気学的な特性の変化として抽出できます。そのため、研削焼け(熱損傷)などの組織変化や、異材混入の判別、熱処理判定にも適用できるという違いがあります。
インライン全数検査への適性と運用コストの違い
磁粉探傷は、薬液の塗布や検査後の洗浄、乾燥工程などの前後処理を要するため、主にロット抜き取り検査で運用され、薬品代や産業廃棄物処理などの運用コストもかかります。一方、渦流探傷は非接触かつ前処理不要の完全ドライ状態で、ミリ秒単位での判定が可能です。そのためインラインでの全数自動品質保証に適しており、薬品や産廃処理も不要なため、工場環境をクリーンに保ちつつランニングコストを極めて低く抑えられます。
まとめ:検査目的とライン環境に応じた選択基準
対象が強磁性体であり、単体クラックの検出限界を重視する抜き取り検査であれば磁粉探傷が適しています。一方、非磁性体も含めた全数検査や、組織変化の判定、インラインでの高速自動化を求める現場には渦流探傷が有効です。検査対象や製造環境の条件に合わせて最適な手法を選択しましょう。
【検査シーン別】
渦流探傷器のおすすめ3選
渦流探傷器のおすすめ3選
3 SELECTIONS
渦流探傷器は、スペックだけを見て選ぶと、実際の検査対象の形状や設置環境と合わず、キズの見逃しや過検知が現場で頻発することがあります。
自社の現場で効果を発揮する1台を選べるよう、検査シーン別におすすめの機種を調査しました。
秒単位で流れる
量産部品の検査
量産部品の検査
ベアリング
シャフト・ローラー
シャフト・ローラー
エディーインスペクター エルエックスツー
EddyInspector LXⅡ アクチューニACTUNI
EddyInspector LXⅡ アクチューニACTUNI
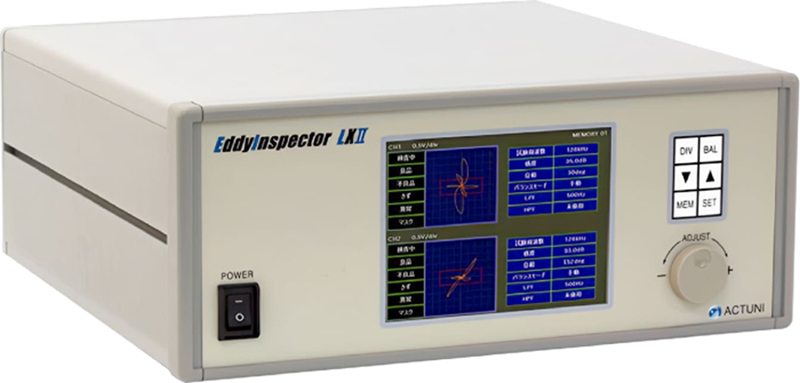
画像引用元:ACTUNI公式サイト(https://www.actuni.co.jp/ndi/eddy_crnt/eddylx2.html)
| 寸法(mm・W×H×D) |
|---|
| 370 × 149 × 350 |
凹凸・曲面・
段差面の検査
段差面の検査
エンジンブロック
シリンダー・歯車類
シリンダー・歯車類
スタトグラフ
STATOGRAPH CM+ 日本フェルスター
STATOGRAPH CM+ 日本フェルスター
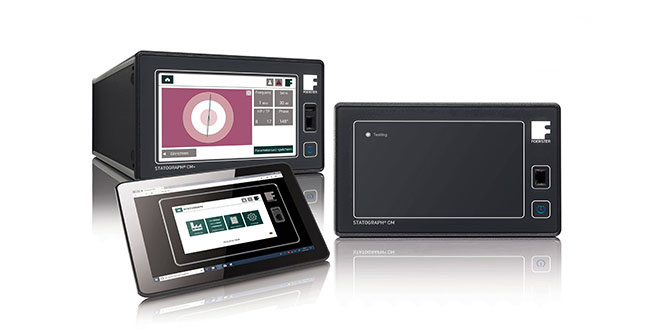
画像引用元:フェルスター公式サイト(https://www.foerstergroup.com/en/statograph-cm-cm)
| 寸法(mm・W×H×D) |
|---|
| 211 × 133 × 317 |
R&Dでの
高度解析
高度解析
試作品・不具合品
EV新規部品
EV新規部品
エクタン
Ectane 2 エディーファイテクノロジーズEddyfi Technologies
Ectane 2 エディーファイテクノロジーズEddyfi Technologies
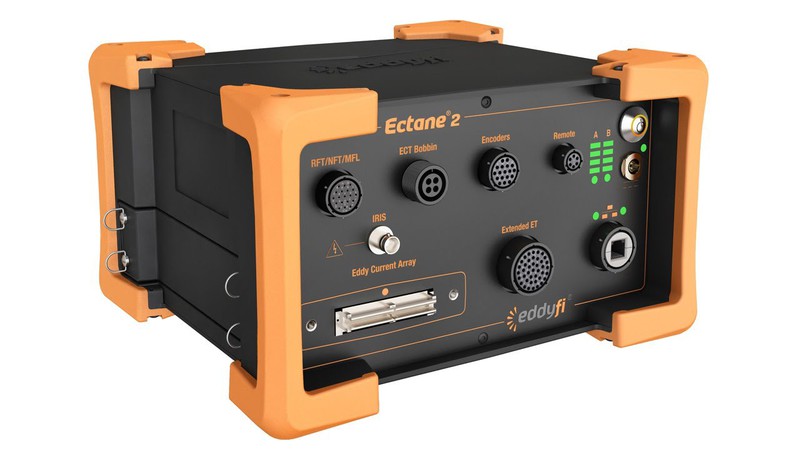
画像引用元:ポニー工業(正規代理店)公式サイト(https://www.ponyindustry.co.jp/products/65.html)
| 寸法(mm・W×H×D) |
|---|
| 279 × 254 × 158.8 |