渦流探傷と浸透探傷の違いとは?
表面のきずを検出する代表的な非破壊検査である渦流探傷(ET)と浸透探傷(PT)。どちらを導入すべきかは条件により異なります。本記事では、仕組みや速度、費用、環境負荷の違いを比較して分かりやすく解説します。
渦流探傷と浸透探傷の基本的な違い
検査の仕組みと対象材料の違い
PTは表面の開口きずに検査液を浸透させ、毛細管現象を利用して目視で検出する仕組みです。非多孔質材料であれば材質を問わず適用できます。一方のETは、交流電流により発生する渦電流の変化を捉える非接触の検査手法です。こちらは電流が流れる導電性材料(鉄や非鉄金属)にのみ適用できる点に大きな違いがあります。
検査速度と自動化のしやすさ
PTは前処理(事前洗浄)に加え、浸透や現像といった複数工程と静置待ち時間を要するため、検査速度が遅く自動化が困難とされています。対照的にETは、非接触でセンサーを走査させるだけで瞬時にきずを検出できます。高速スキャンが可能なため、製造ラインへの組み込みや自動化、インラインでの全数検査にも容易に対応できます。
費用の相場比較
費用の相場は、1検査箇所あたりPTが8千円〜、ETが1万円〜が目安です。ただし記載額は委託検査等の指標であり、自動化による省人化や後処理費用を含めたトータルコストは、ライン条件や契約内容ごとの確認が必要です。
環境負荷・作業工程における違い
作業工程や環境負荷の面でも大きな差異が存在します。PTは浸透液や現像剤などの化学薬剤を用いるため、検査後の廃液処理や洗浄が不可欠となり、産廃処理コストや環境への負荷が避けられません。対するETは薬剤を一切使わない検査方式です。廃液処理や特別な後始末が不要となるため、環境負荷の低減に直結するだけでなく、現場の作業環境や安全衛生を大幅に向上させることが可能です。
まとめ
渦流探傷(ET)と浸透探傷(PT)にはそれぞれ得意・不得意があり、一概に優劣を決める「最強の検査手法」は存在しません。検査対象が導電性金属か非多孔質の非金属か、単品の手動検査か量産ラインでの自動化かなど、製品の仕様や生産体制の条件に合わせて最適な手法を選択・使い分けることが肝要です。
【検査シーン別】
渦流探傷器のおすすめ3選
渦流探傷器のおすすめ3選
3 SELECTIONS
渦流探傷器は、スペックだけを見て選ぶと、実際の検査対象の形状や設置環境と合わず、キズの見逃しや過検知が現場で頻発することがあります。
自社の現場で効果を発揮する1台を選べるよう、検査シーン別におすすめの機種を調査しました。
秒単位で流れる
量産部品の検査
量産部品の検査
ベアリング
シャフト・ローラー
シャフト・ローラー
エディーインスペクター エルエックスツー
EddyInspector LXⅡ アクチューニACTUNI
EddyInspector LXⅡ アクチューニACTUNI
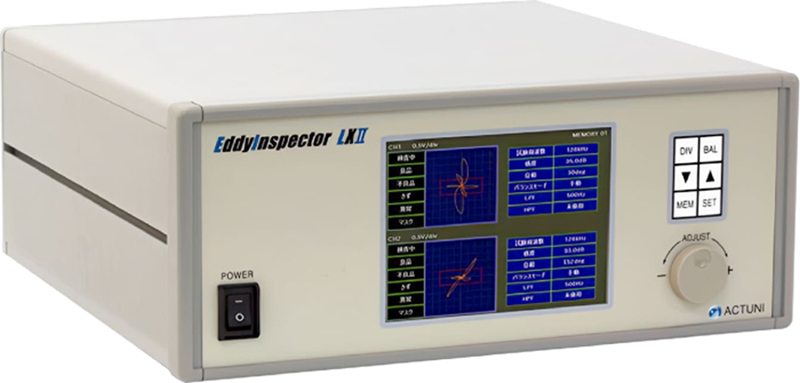
画像引用元:ACTUNI公式サイト(https://www.actuni.co.jp/ndi/eddy_crnt/eddylx2.html)
| 寸法(mm・W×H×D) |
|---|
| 370 × 149 × 350 |
凹凸・曲面・
段差面の検査
段差面の検査
エンジンブロック
シリンダー・歯車類
シリンダー・歯車類
スタトグラフ
STATOGRAPH CM+ 日本フェルスター
STATOGRAPH CM+ 日本フェルスター
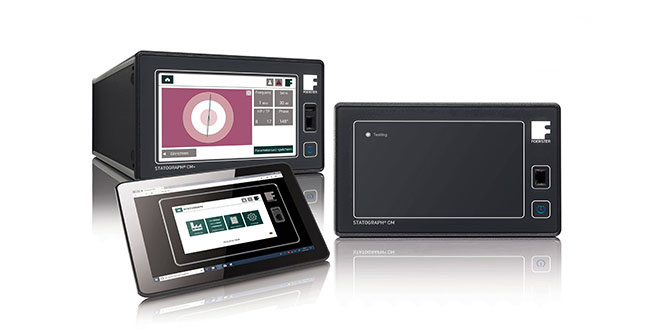
画像引用元:フェルスター公式サイト(https://www.foerstergroup.com/en/statograph-cm-cm)
| 寸法(mm・W×H×D) |
|---|
| 211 × 133 × 317 |
R&Dでの
高度解析
高度解析
試作品・不具合品
EV新規部品
EV新規部品
エクタン
Ectane 2 エディーファイテクノロジーズEddyfi Technologies
Ectane 2 エディーファイテクノロジーズEddyfi Technologies
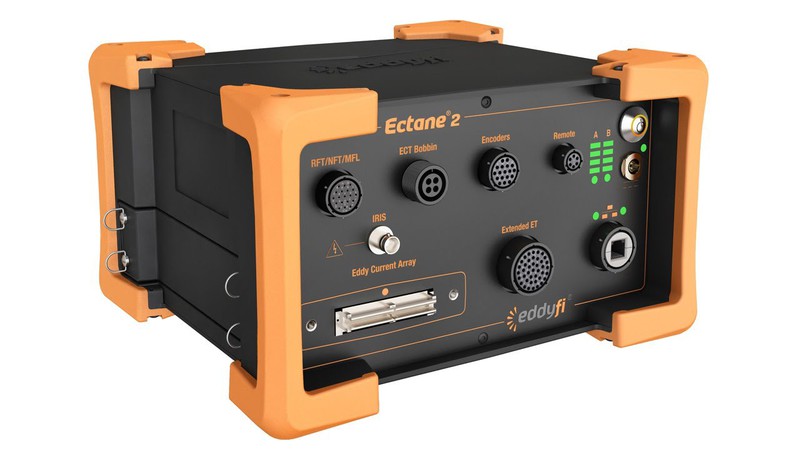
画像引用元:ポニー工業(正規代理店)公式サイト(https://www.ponyindustry.co.jp/products/65.html)
| 寸法(mm・W×H×D) |
|---|
| 279 × 254 × 158.8 |